山东河道边坡土工膜焊接宽度技术指南
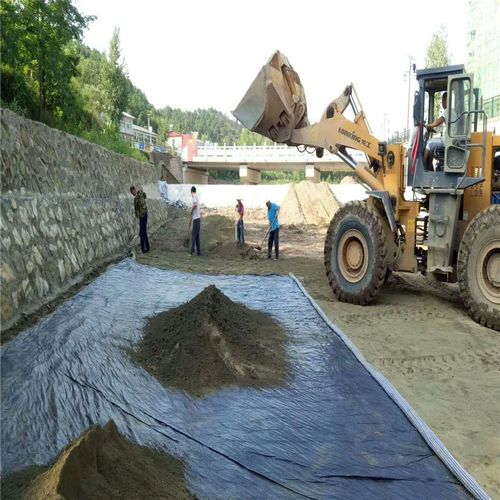
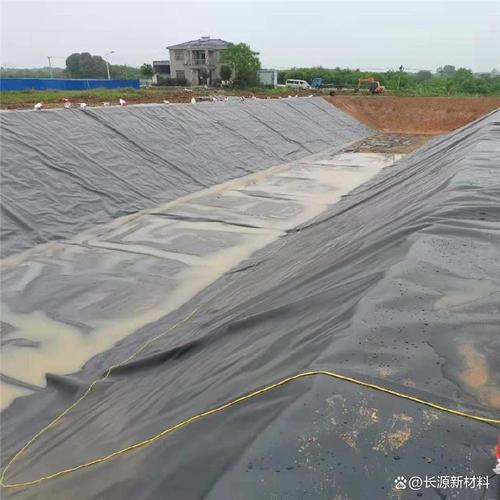
在山东河道治理与生态护坡工程中,土工膜作为核心防渗材料,其焊接质量直接决定工程的防渗效果与长期稳定性。焊接宽度是控制焊接质量的关键参数之一。本文将系统阐述山东河道边坡土工膜焊接宽度的标准要求、影响因素及施工控制要点,为工程实践提供参考。
一、土工膜焊接宽度的基本标准
根据现行国家标准《土工合成材料 非织造布复合土工膜》(GB/T 17642)和《垃圾填埋场用高密度聚乙烯土工膜》(CJJ 113)等规范,土工膜焊接宽度通常指焊缝的搭接宽度。对于山东河道边坡常用的HDPE土工膜(厚度0.5~2.0mm),推荐搭接宽度为100~150mm。实际焊接后,有效焊缝宽度应不小于10~20mm(视焊接工艺而定)。
- 热熔焊接(双缝热合):搭接宽度一般为100~120mm,焊缝为两条平行熔接缝,每条有效宽度约10~15mm,中间留有空腔用于气密性检测。
- 挤出焊接(单缝):搭接宽度需≥75mm,焊条挤出宽度通常为20~30mm,需保证焊条与母材充分熔合。
二、山东河道边坡的适用性调整
山东河道多为季节性河流,边坡坡度较缓(通常1:2~1:4),但冬季寒冷、夏季高温,且部分河段存在冻胀、干湿交替等不利因素。据此,焊接宽度可作如下调整:
- 冬季施工:环境温度低于5℃时,土工膜脆性增加,应适当增大搭接宽度至150mm,并提高焊接温度、降低焊接速度,确保熔合充分。
- 高边坡(坡比陡于1:2):为抵抗下滑应力,搭接宽度宜取上限150mm,并采用双缝热熔焊接加挤出焊接补强。
- 软土地基:山东部分河道边坡位于软土区域,沉降变形较大,焊接宽度应≥150mm,并选用延伸率较高的土工膜。
- 水位变动区:该区域干湿交替频繁,焊接宽度建议≥120mm,且焊缝需进行100%气密性检测。
三、焊接宽度的质量控制要求
- 焊缝强度:焊接后的焊缝抗拉强度不应低于母材强度的80%,且需满足设计要求的剪切与剥离强度。
- 气密性检测:双缝热熔焊接时,需对两条焊缝间的空腔充气(压力0.15~0.2MPa),保压5分钟无明显压降为合格。
- 真空检测:对于挤出焊接的单缝,可采用真空罩法检测,负压不低于0.02MPa,无气泡产生为合格。
- 破坏性抽样:每1000m焊缝至少抽取1个试样进行剥离和剪切试验,若不合格需加倍抽样,仍不合格则返工。
四、施工技术要点
- 基层处理:边坡基层需平整、密实,无尖锐碎石,以免刺破土工膜。
- 搭接面清洁:焊接前必须清除搭接区域的泥土、水分和油污,保持干燥。
- 焊接参数:根据膜厚和环境温度动态调整焊接温度(通常280~350℃)、速度和压力,正式焊接前需进行工艺试验。
- 季节防护:雨季施工需搭设防雨棚;大风天气应采取临时压载,防止土工膜移位。
五、山东地方标准参考
山东省水利厅发布的《山东省水利工程土工膜防渗技术导则》中明确:河道边坡土工膜焊接搭接宽度宜为100~150mm,重要工程或环境条件复杂时取大值。同时要求焊接人员必须持证上岗,焊接设备需定期校准。
##
山东河道边坡土工膜焊接宽度并非固定值,而应根据工程等级、膜材厚度、环境条件及施工季节综合确定。遵循“宁宽勿窄、双缝优先、检测从严”的原则,可有效保障防渗系统的完整性和耐久性。施工中应严格按规范执行,并加强过程质量管控,确保河道边坡长期安全稳定。
如若转载,请注明出处:http://www.taxltg.com/product/43.html
更新时间:2026-10-20 23:22:26